


Y Canllaw Diffiniol i Ddewis Deunydd CNC
SmartDewis deunydd CNCbalansau diwedd-defnyddio perfformiad, cost cynhyrchu, ac amser arweiniol ar gyfer pob prosiect cydran fanwl.
Mae'r canllaw hwn yn gwerthuso 7 deunydd craidd CNC trwy briodweddau gwyddor materol aGradd machinability CNCmetrigau, felly gall timau peirianneg a chaffael wneud-dewisiadau a yrrir gan ddata.
Rydym yn dadansoddi nodweddion gradd penodol, cymwysiadau cyffredin, a chyfaddawdau peiriannu i symleiddio eich llif gwaith cyrchu.
Aloi Alwminiwm: Brenin Deunydd CNC
Aloeon alwminiwm CNCmae rhannau yn cyfrif am dros 60% o orchmynion peiriannu manwl cyffredinol oherwydd eu cryfder rhagorol-i-cymhareb pwysau a chost prosesu isel.

Graddau a Pherfformiad Alwminiwm Cyffredin
Mae dwy radd wedi'u trin â gwres yn dominyddu prosiectau CNC diwydiannol, gyda phroffiliau mecanyddol penodol ar gyfer gofynion llwyth gwahanol.
| Gradd | Cryfder Tynnol (MPa) | Gwrthsefyll Cyrydiad | Mantais Graidd |
|---|---|---|---|
| 6061-T6 alwminiwm | 310 | Da | Cryfder cytbwys a ffurfadwyedd |
| 7075-T6 alwminiwm | 570 | Cymedrol | Cryfder hynod-uchel ar gyfer rhannau adeileddol |
Peiriannu a Chymwysiadau
Sgoriau alwminiwm 80-90% ar raddfeydd machinability safonol, galluogi cyfraddau bwydo uchel a lleiaf posibloffer gwisgo CNC peiriannuamser segur.
Defnyddir 6061-T6 yn eang ar gyfer clostiroedd electroneg a bracedi awtomeiddio, tra bod 7075-T6 yn gwasanaethu cydrannau strwythurol awyrofod.
Ar gyfer cyrchu cydrannau alwminiwm personol, mae einalwminiwm CNC durniwyd rhannaugwasanaeth yn darparu canlyniadau goddefgarwch tynn gyda newid cyflym.
Dur Di-staen: Cost Gwrthsefyll Cyrydiad
Peiriannu CNC dur di-staenyn darparu ymwrthedd cyrydiad uwch, ond mae caledwch deunydd uwch yn cynyddu amser prosesu a chostau offer.
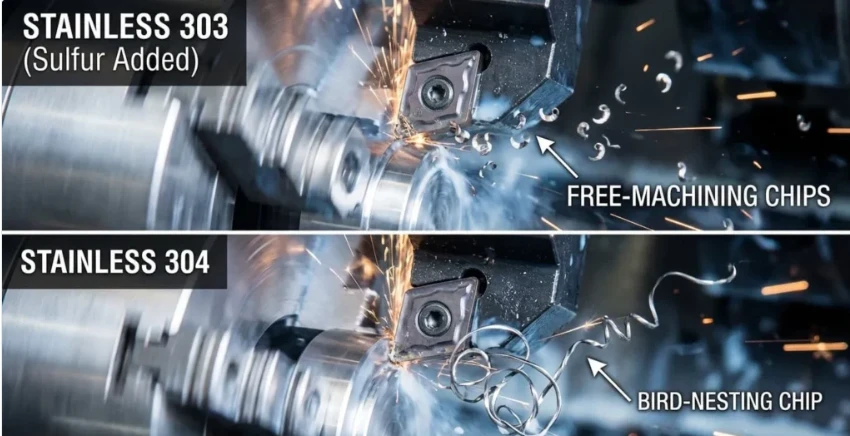
Cymhariaeth Graddau a Cyfaddawdau
Graddau di-staen austenitig yw'r rhai a bennir yn fwyaf eang, gyda gwahaniaethau clir mewn ymwrthedd cemegol a pheiriantadwyedd.
| Gradd | Cynnwys Cromiwm/Nicel | Gwrthsefyll Cyrydiad | Graddfa Machinability |
|---|---|---|---|
| 304 o ddur di-staen | 18% Cr / 8% Ni | Da ar gyfer amgylcheddau dan do/cymedrol | 50% |
| 316 o ddur di-staen | 16% Cr / 10% Ni / 2% Mo | Ardderchog ar gyfer amlygiad morol / cemegol | 45% |
Defnyddiwch Achosion a Nodiadau Peiriannu
Gwaelffurfio sglodion CNCgall rheolaeth mewn peiriannu di-staen achosi caledu gwaith, felly mae angen offer anhyblyg a chyfraddau bwydo cyson.
Mae 304 di-staen yn safonol ar gyfer gorchuddion offer bwyd a dyfeisiau meddygol, tra bod 316 yn cael ei ffafrio ar gyfer ffitiadau morol a rhannau prosesu cemegol.
Einrhannau dur di-staen CNC wedi'u peiriannullinell yn cefnogi prototeipio a chynhyrchiad cyfaint uchel gyda gallu i olrhain deunydd ardystiedig.
Dur Carbon ac Aloi: Asgwrn Cefn Diwydiant
CNC dur carbona rhannau dur aloi yw sylfaen strwythurol diwydiant trwm, modurol a gweithgynhyrchu offer.
Graddau Dur Allweddol a Phriodweddau Cryfder
Mae cynnwys carbon yn effeithio'n uniongyrchol ar galedwch, cryfder tynnol, a pheiriannu ar draws graddau dur safonol.
| Gradd | Cynnwys Carbon | Cryfder Tynnol (MPa) | Nodwedd Cynradd |
|---|---|---|---|
| 1018 dur | 0.18% | 440 | Hydwythedd uchel, hawdd ei weldio a'i ffurfio |
| Aloi cromoli 4140 | 0.40% C / 1% Cr / 0.2% Mo | 655 (wedi'i ddiffodd / tymeru) | Ymwrthedd blinder uchel |
Peiriannu a Chymwysiadau Diwydiannol
Mae gan ddur 1018 sgôr peiriannu o 70%, sy'n ei gwneud yn ddelfrydol ar gyfer rhannau strwythurol straen isel a chaewyr.
Defnyddir cromoli 4140 ar gyfer siafftiau modurol, cydrannau hydrolig, a rhannau peiriant cryfder uchel ar ôl triniaeth wres.
Einrhannau dur wedi'u peiriannu CNCgwasanaeth yn cwmpasu graddau carbon a dur aloi gyda thriniaeth gwres dewisol a gorffen.
Copr a Phres: Dargludedd vs. Machinability
Peiriannu CNC pres copryn gwasanaethu cymwysiadau rheoli trydanol a thermol lle mae dargludedd yn ofyniad dylunio hanfodol.
Priodweddau Materol a Dargludedd
Mae copr yn cynnig y dargludedd trydanol uchaf, tra bod pres yn ychwanegu sinc i wella machinability a lleihau cost deunydd.
| Deunydd | Dargludedd Trydanol (% IACS) | Graddfa Machinability | Achos Defnydd Craidd |
|---|---|---|---|
| Copr | 100 | 60% | Cysylltiadau trydanol cyfredol uchel |
| C360 pres torri am ddim | 28 | 90% | Ffitiadau a chysylltwyr manwl gywir |
Nodweddion Peiriannu a Chymwysiadau
Mae pres C360 yn cynhyrchu sglodion unffurf ac yn cefnogi peiriannu cyflymder uchel, sy'n golygu mai hwn yw'r dewis gorau ar gyfer cydrannau bach wedi'u masgynhyrchu.
Mae rhannau copr yn gyffredin mewn systemau trosglwyddo pŵer a chyfnewidwyr gwres, tra bod pres yn cael ei ddefnyddio ar gyfer gosodiadau plymio a chysylltwyr electronig.
Einrhannau copr CNC wedi'u peiriannuarhannau pres CNC wedi'u peiriannumae gwasanaethau'n sicrhau rheolaeth ddimensiwn manwl gywir ar gyfer cydrannau dargludol.
Titaniwm: Yr Elite Awyrofod
Peiriannu CNC titaniwmyn darparu cryfder eithriadol{0}i-cymhareb pwysau a biogydnawsedd, ond yn cyflwyno heriau prosesu sylweddol.

Perfformiad Gradd Titaniwm
Ti-6Al-4V yw'r aloi titaniwm a ddefnyddir fwyaf, cryfder cydbwyso, ymwrthedd cyrydiad, a ffurfadwyedd cymedrol.
| Gradd | Cryfder Tynnol (MPa) | Dwysedd (g/cm³) | Budd Allweddol |
|---|---|---|---|
| Ti-6Al-4V | 900 | 4.43 | Cryfder uchel, 40% yn ysgafnach na dur |
Heriau Peiriannu a Chymhwysiadau Diwedd Uchel
Mae titaniwm yn cadw 80% o'i gryfder ar dymheredd torri uchel, gan gyflymuoffer gwisgo CNC peiriannuac angen cyfraddau bwydo araf.
Y deunydd hwn yw'r safon ar gyferdeunyddiau CNC awyrofodcydrannau strwythurol adeunyddiau CNC meddygoldyfeisiau mewnblanadwy.
Eintitaniwm CNC wedi'u peiriannu rhannauMae'r gwasanaeth yn defnyddio offer arbenigol a systemau oerydd i gyflawni canlyniadau goddefgarwch tynn.
Trafod Gofynion Prosiect Titaniwm
Rhestr Wirio Dethol Deunyddiau Peiriannu CNC Precision
Defnyddiwch y fframwaith penderfyniad cyflym hwn i gyfyngudeunyddiau peiriannu CNC manwl gywirar gyfer eich prosiect nesaf.
| Categori Gofyniad | Cwestiynau Gwerthuso Allweddol | Blaenoriaeth Deunydd a Argymhellir |
|---|---|---|
| Llwyth Mecanyddol | A yw'r rhan yn dwyn straen statig neu ddeinamig uchel? | 4140 cromoli, 7075 alwminiwm, titaniwm |
| Amlygiad Amgylcheddol | A fydd y rhan yn wynebu lleithder, cemegau, neu chwistrell halen? | 316 di-staen, 6061 alwminiwm, titaniwm |
| Targed Cost | Ai cost uned yw prif gyfyngiad y prosiect? | 1018 dur, 6061 alwminiwm, C360 pres |
| Dargludedd | A oes angen dargludedd trydanol neu thermol ar y rhan? | Copr, pres C360, 6061 alwminiwm |
| Terfyn Pwysau | A yw lleihau pwysau yn nod dylunio hollbwysig? | 6061/7075 alwminiwm, titaniwm |
Ar gyfer gwasanaethau aml-ran cymhleth, gweithiwch gyda'ch partner peiriannu yn gynnar i wneud y gorau o ddewisiadau deunydd ar gyfer perfformiad a chynhyrchedd.
FAQ
C: Beth yw'r deunydd CNC mwyaf cost-effeithiol ar gyfer-rhannau pwrpas cyffredinol?
A: 6061-T6 alwminiwm yw'r dewis mwyaf cost effeithiol ar gyfer y rhan fwyaf o gymwysiadau straen isel i ganolig, diolch i'w peiriannu uchel, cost deunydd isel, a gwrthiant cyrydiad da.
C: Sut mae gradd peiriannu CNC yn effeithio ar gost cynhyrchu?
A: Mae gradd peiriannu uwch yn golygu cyflymder torri cyflymach, bywyd offer hirach, a chyfraddau sgrap is, gan leihau'n uniongyrchol fesul rhan o gost cynhyrchu ac amser arweiniol.
C: Pa radd dur di-staen sydd orau ar gyfer amgylcheddau morol?
A: 316 o ddur di-staen yw'r dewis a ffefrir ar gyfer cymwysiadau morol, gan fod ei gynnwys molybdenwm yn darparu ymwrthedd gwell i gyrydiad dŵr halen o'i gymharu â 304 di-staen.
Q: Beth yw'r gwahaniaeth rhwng alwminiwm 6061-T6 a 7075-T6?
A: 7075-Mae gan T6 bron i ddwbl cryfder tynnol 6061-T6, gan ei gwneud yn addas ar gyfer rhannau strwythurol straen uchel, tra bod 6061-T6 yn cynnig gwell ymwrthedd cyrydiad a chost is.
C: A yw peiriannu titaniwm yn ddrutach na dur di-staen?
A: Ydy, mae peiriannu titaniwm fel arfer 2-3 gwaith yn ddrytach na dur di-staen oherwydd cost deunydd uwch, cyflymder torri arafach, a mwy o wisgo offer.
C: Pa ddeunydd sydd orau ar gyfer rhannau cysylltydd trydanol?
A: C360 pres torri am ddim yw'r dewis gorau ar gyfer cysylltwyr trydanol, cydbwyso dargludedd da, machinability rhagorol, a chost deunydd isel ar gyfer cynhyrchu cyfaint uchel.
A ellir defnyddio 4140 o ddur cromoli ar gyfer cymwysiadau tymheredd uchel?
Mae cromoli 4140 yn cynnal cryfder da ar dymheredd cymedrol hyd at 425 gradd, gan ei gwneud yn addas ar gyfer cydrannau injan modurol ac offer diwydiannol.
C: Sut ydw i'n dewis rhwng dur carbon a dur di-staen?
A: Dewiswch ddur carbon ar gyfer cymwysiadau dan do cryfder uchel, cost isel, a dur di-staen pan fo ymwrthedd cyrydiad neu ofynion glanweithiol yn hollbwysig.
C: Pa ffactorau sy'n dylanwadu ar ffurfio sglodion mewn peiriannu CNC?
A: Mae caledwch materol, cyflymder torri, geometreg offer, a chymhwyso oerydd i gyd yn ffurfio sglodion effaith, sy'n effeithio'n uniongyrchol ar orffeniad wyneb a bywyd offer.
C: Pa ddeunyddiau a ddefnyddir yn gyffredin ar gyfer rhannau CNC awyrofod?
A: alwminiwm 7075-T6, titaniwm Ti-6Al-4V, a dur di-staen 304/316 yw'r deunyddiau CNC awyrofod mwyaf cyffredin, sy'n bodloni gofynion cryfder a phwysau llym.
C: Pa ddeunyddiau meddygol gradd CNC y mae FDA-wedi'u cymeradwyo ar gyfer mewnblaniadau?
A: Titaniwm Ti-6Al-4V a dur di-staen 316L yw'r deunyddiau CNC meddygol a ddefnyddir fwyaf eang, gan gynnig biocompatibility a gwrthiant cyrydiad ar gyfer dyfeisiau mewnblanadwy.
C: Sut alla i leihau traul offer wrth beiriannu deunyddiau caled?
A: Defnyddiwch setiau peiriant anhyblyg, offer torri â chaenen arbenigol, cyfraddau bwydo wedi'u optimeiddio, a systemau oerydd pwysedd uchel i leihau traul offer wrth beiriannu deunyddiau caled.


